 Vai al contenuto

L'installazione dei riscaldatori a cartuccia sembra semplice, ma commettere errori può causare sprechi di energia e ridurre rapidamente la durata del componente. Stai commettendo errori comuni che portano a costosi tempi di fermo e frequenti sostituzioni?
Una corretta installazione del riscaldatore a cartuccia significa garantire che il calore venga trasferito efficacemente dal riscaldatore all'applicazione, senza dispersioni inverse verso la guaina o l'aria. Questo previene guasti prematuri e assicura la massima durata operativa ed efficienza del sistema di riscaldamento.
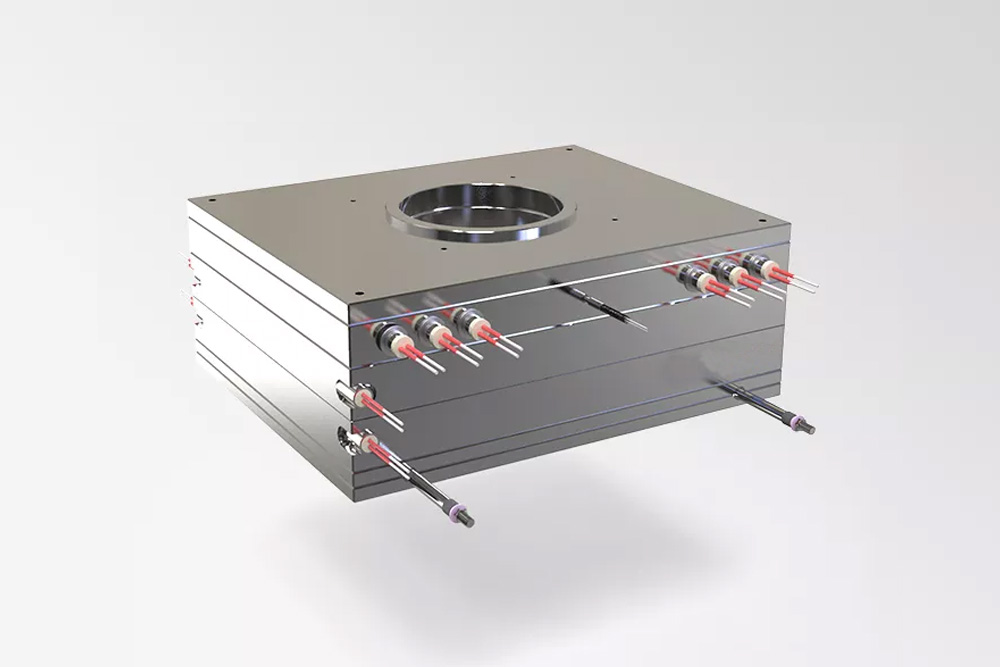
In 20 anni di esperienza sulla linea di produzione, sul campo e nell'analisi dei guasti, ho visto molti modi in cui i riscaldatori a cartuccia possono danneggiarsi. Molte persone li considerano semplici componenti plug-and-play. Io invece li considero più simili a un componente integrato nell'applicazione. Installato correttamente, può durare dieci anni. Installato in modo errato, può guastarsi in soli tre giorni. Ho condensato la mia esperienza in un principio guida e cinque elementi chiave che puoi applicare immediatamente.
Un gioco di 0,05 mm = 10 anni di durata: la distanza invisibile che determina la vita di un riscaldatore a cartuccia?
Ti sei mai chiesto perché alcuni riscaldatori a cartuccia durano per sempre, mentre altri si bruciano rapidamente anche con la stessa potenza? Il piccolo spazio tra il riscaldatore e il foro di installazione spesso nasconde il segreto tra una lunga durata e un guasto precoce.
Un gioco superiore a 0,05 mm tra il riscaldatore a cartuccia e il foro di montaggio può ridurre drasticamente la durata del componente causando surriscaldamento localizzato. Mantenere questa distanza minima garantisce un trasferimento termico efficiente e previene bruciature premature.
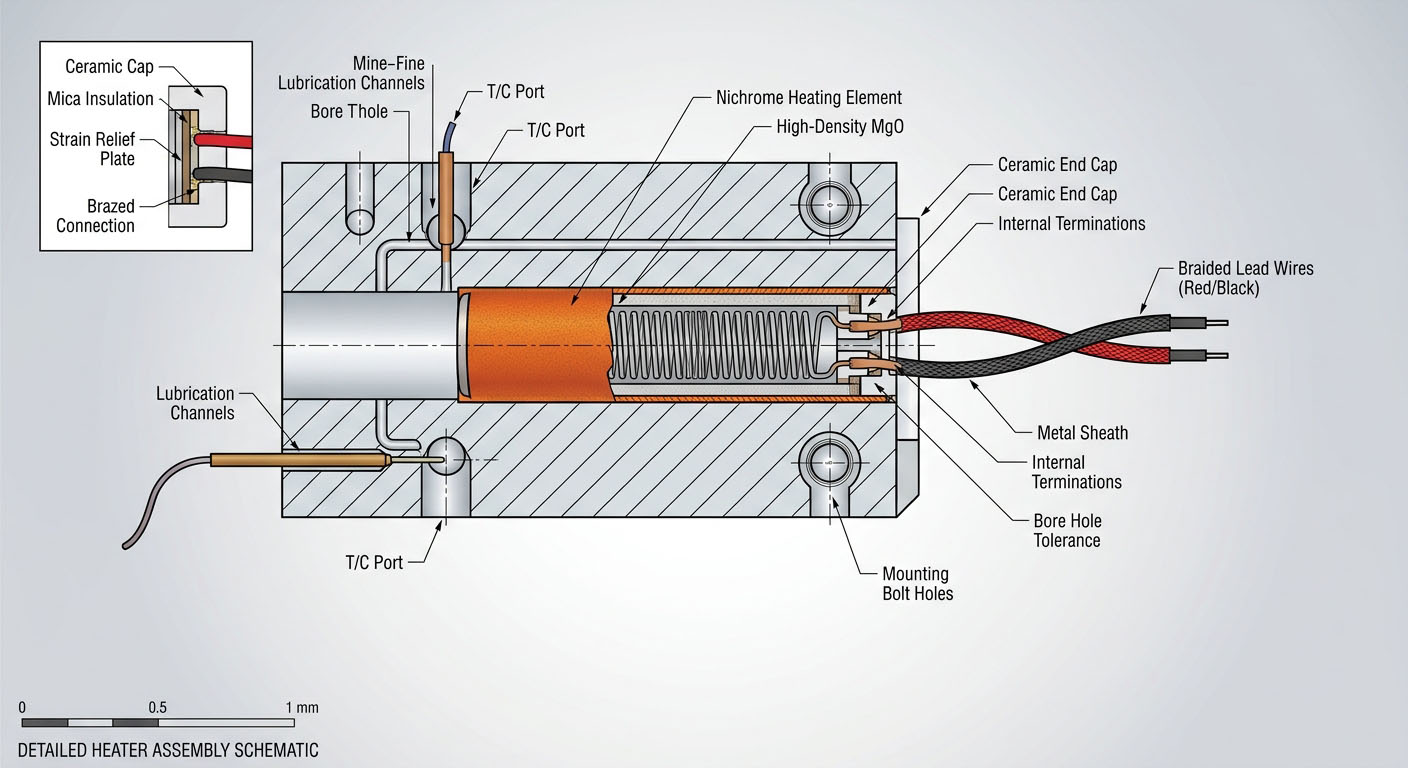
Ho spesso visto situazioni in cui un riscaldatore a cartuccia si guastava troppo presto. Molte volte il problema era causato da un gioco eccessivo. L'aria è un cattivo conduttore termico. Anche un piccolo spazio d'aria crea una barriera termica. I miei test dimostrano che un'intercapedine d'aria di 0,10 mm può aumentare la temperatura superficiale del tubo di ulteriori 30–40 °C. Questo calore aggiuntivo dimezza la durata del riscaldatore. È necessario realizzare il foro con elevata precisione. Non si tratta semplicemente di creare un foro, ma di realizzare un'interfaccia precisa.
Preparazione del foro e tolleranze
Per ottenere questo gioco critico ridotto, la preparazione del foro è estremamente importante.
- Foratura e alesatura: È necessario praticare il foro e successivamente eseguire l'alesatura in un'unica fase. Questo garantisce una finitura superficiale (Ra) liscia, generalmente inferiore a 1,6 µm. Una superficie ruvida può intrappolare aria o creare punti di contatto irregolari.
- Tolleranze del foro e del tubo: Il diametro del foro deve rispettare la tolleranza H7. Il diametro del tubo del riscaldatore deve rispettare la tolleranza g6. Questa combinazione garantisce un accoppiamento preciso con un gioco compreso tra 0,02 mm e 0,05 mm. Questo piccolo spazio assicura un buon contatto termico.
- Produzione in serie: Per produzioni ad alto volume, l'utilizzo di una "gun drill" seguito da "squeeze honing" è la soluzione migliore. Questo metodo garantisce che il foro sia perfettamente rettilineo (concentricità entro 0,02 mm). Inoltre impedisce che il foro diventi ovale, evitando giochi irregolari.
Questa attenzione ai dettagli nella preparazione del foro consente al calore di trasferirsi rapidamente dal riscaldatore al corpo riscaldato. Evita inoltre i punti caldi che causano guasti prematuri.
| Caratteristica | Specifica | Vantaggio |
|---|---|---|
| Finitura superficiale (Ra) | ≤ 1,6 µm | Riduce le sacche d'aria, migliora il contatto |
| Diametro del foro | Tolleranza H7 | Standard per un montaggio preciso |
| Diametro del tubo | Tolleranza g6 | Garantisce un accoppiamento con gioco 0,02-0,05 mm |
| Concentricità | Entro 0,02 mm (con gun drill/squeeze honing) | Previene fori ovalizzati, garantisce un gioco uniforme |
Non arrivare fino in fondo! La regola dei 3 mm di distanza per i riscaldatori a cartuccia con singolo terminale
È facile spingere un riscaldatore a cartuccia completamente fino al fondo del foro di montaggio. Tuttavia, questo errore comune spesso provoca punti caldi e prestazioni insufficienti. Sei sicuro che il tuo riscaldatore sia realmente efficace lungo tutta la sua lunghezza?
È necessario installare un riscaldatore a cartuccia lasciando una distanza di 3 mm dal fondo del foro. Questo garantisce che l'elemento riscaldante attivo sia completamente a contatto con il corpo da riscaldare e permette la presenza di un indispensabile spazio d'aria finale per la fuoriuscita dei gas, prevenendo pericolosi surriscaldamenti localizzati.
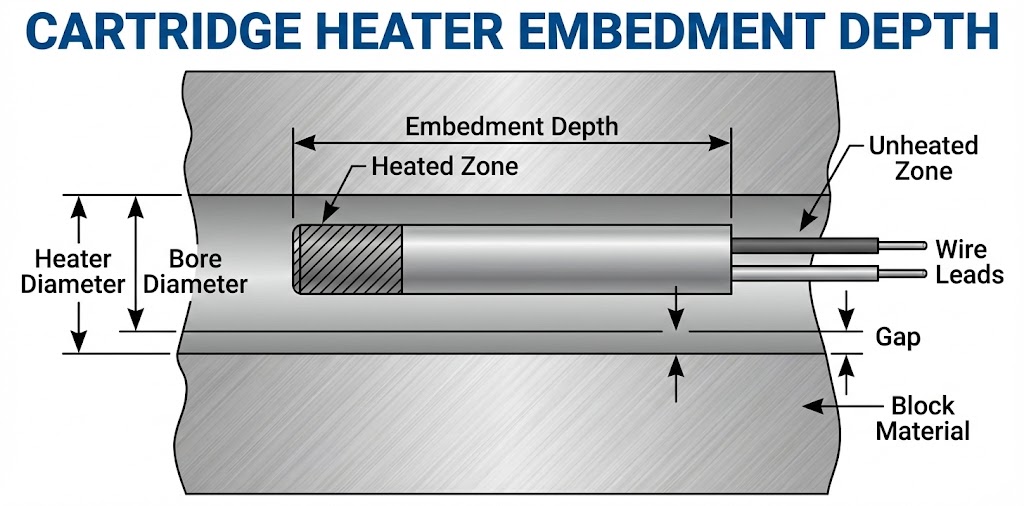
Ho spesso visto riscaldatori inseriti completamente fino al fondo di un foro cieco. Può sembrare logico assicurarsi che il componente sia completamente inserito. Tuttavia, questo generalmente crea una "zona morta" di circa 5 mm nella parte calda, dove il trasferimento di calore è inefficiente. Questo accade perché la spirale riscaldante attiva spesso termina alcuni millimetri prima della punta del riscaldatore. Spingendolo fino al fondo si crea una sacca d'aria intrappolata. Quando il riscaldatore si espande, quest'aria non può fuoriuscire e forma uno strato isolante. Di conseguenza, il trasferimento termico peggiora proprio nella zona dove è più necessario. Inoltre, ciò provoca un surriscaldamento locale che può danneggiare rapidamente il riscaldatore.
Profondità di inserimento corretta per un trasferimento termico ottimale
Regolare correttamente la profondità di installazione è fondamentale affinché il riscaldatore funzioni bene e duri a lungo.
- Profondità teorica di inserimento: La profondità corretta di installazione deve essere uguale alla lunghezza effettiva di riscaldamento più un margine aggiuntivo di 3 mm. Questo margine garantisce che la parte più calda del riscaldatore sia completamente all'interno del materiale riscaldato e compensa eventuali piccole variazioni di produzione.
- Profondità del foro per lo spazio d'aria: È necessario aggiungere ulteriori 5 mm alla profondità del foro rispetto alla profondità teorica di inserimento. Questo spazio aggiuntivo crea un'intercapedine d'aria sul fondo del foro. Tale spazio è fondamentale perché permette all'aria di fuoriuscire durante l'espansione del riscaldatore nei cicli termici. Senza questa via di fuga, l'aria rimane intrappolata formando un "tappo di gas". Questo tappo agisce come isolante e provoca un surriscaldamento locale sulla punta del riscaldatore. Ho visto molti guasti causati dalla mancanza di questo semplice spazio d'aria. Il risultato è stato un guasto prematuro del riscaldatore anche quando gli altri passaggi di installazione erano corretti.
Seguendo queste regole, il riscaldatore trasferisce il calore in modo efficiente lungo tutta la sua lunghezza attiva. Evita inoltre la formazione di punti caldi localizzati che ne riducono la durata. Questo piccolo dettaglio migliora notevolmente prestazioni e affidabilità.
Dimentica il prezzo: scegli il materiale termico corretto. Perché la pasta BN supera l'argento a 600 °C?
Quando scegli un materiale di riempimento termico per il tuo riscaldatore a cartuccia, scegli semplicemente quello più economico o quello più facilmente disponibile? Utilizzare una pasta termica non adatta può limitare gravemente le prestazioni e la durata del riscaldatore, indipendentemente dalla qualità del componente.
È necessario scegliere la pasta termica in base alla temperatura di esercizio del riscaldatore, non in base al prezzo. La pasta termica a base di Nitruro di Boro (BN) funziona bene al di sotto dei 600 °C. Oltre questa temperatura sono necessarie soluzioni più avanzate come il Nitruro di Alluminio per garantire un trasferimento termico efficiente e un'affidabilità a lungo termine.
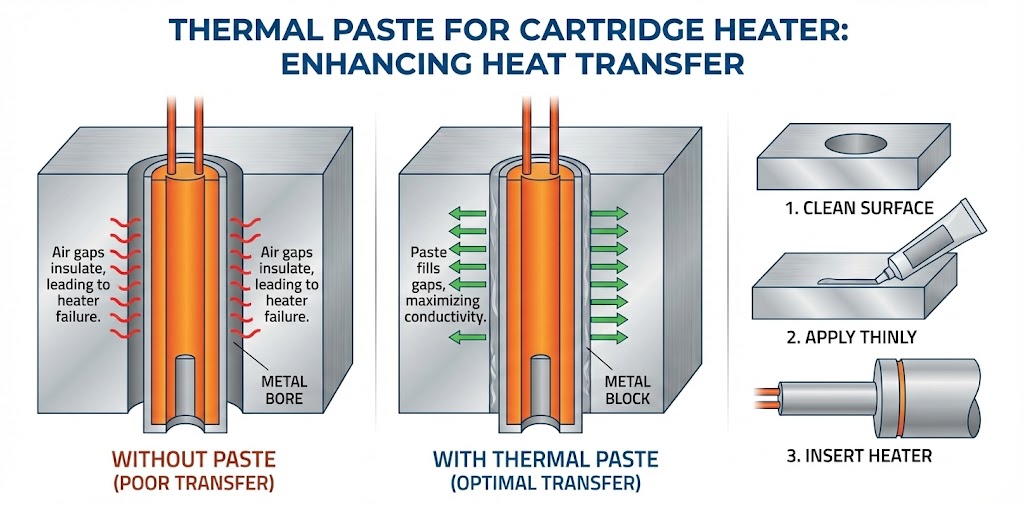
Nel mio lavoro presso ELEKHEAT, ho visto spesso clienti utilizzare la pasta termica sbagliata. Molti pensano che tutti i composti termici siano uguali. In realtà, scegliere il materiale corretto è fondamentale. Non si tratta di quanto sia costosa la pasta, ma di quanto bene funzioni alla temperatura operativa specifica.
Una pasta che funziona bene a 200 °C può fallire completamente a 600 °C. Questo porta a un riscaldamento inefficiente e a guasti prematuri del riscaldatore. La pasta riempie le piccole imperfezioni e facilita il trasferimento del calore dal riscaldatore al componente riscaldato. Se la pasta si deteriora, questi spazi vengono riempiti da aria o residui, causando un aumento della temperatura operativa del riscaldatore.
Scelta del corretto materiale di riempimento termico
La pasta termica corretta garantisce un trasferimento di calore efficiente e prolunga la durata del riscaldatore.
- Fino a 600 °C: Per temperature inferiori a 600 °C, consiglio una pasta termica in Nitruro di Boro (BN) da 50 nm. Ha una conducibilità termica di 3–5 W·m⁻¹·K⁻¹. È inoltre facile da pulire. La pasta BN mantiene bene le proprie proprietà in questo intervallo di temperatura.
- 600–750 °C: Per temperature più elevate, comprese tra 600 °C e 750 °C, sono necessarie soluzioni più resistenti. Consiglio l'utilizzo di un corpo del tubo nichelato o ramato con iniezione a secco di polvere di Nitruro di Alluminio (AlN). Questa configurazione può raggiungere una conducibilità termica superiore a 20 W·m⁻¹·K⁻¹. L'AlN offre un'eccellente stabilità alle alte temperature.
- Materiali da evitare: Non utilizzare mai grasso siliconico comune per temperature superiori a 200 °C. Evapora lasciando spazi isolanti. Evitare anche la pasta d'argento. Può causare migrazione elettrochimica alle alte temperature. Anche i fogli di grafite non sono una buona soluzione: possono diventare fragili e sfaldarsi, causando un cattivo contatto nel tempo. La mia esperienza dimostra che questi errori provocano numerosi guasti dei riscaldatori.
La scelta corretta del materiale di riempimento termico garantisce che il calore venga trasferito efficacemente dal riscaldatore al materiale da riscaldare. È una piccola scelta che può fare una grande differenza in termini di prestazioni e durata.
| Intervallo di temperatura | Materiale di riempimento consigliato | Conducibilità termica | Note |
|---|---|---|---|
| Fino a 600 °C | Pasta al Nitruro di Boro (BN) 50 nm | 3–5 W·m⁻¹·K⁻¹ | Facile da pulire, stabile. |
| 600–750 °C | Tubo rivestito + Nitruro di Alluminio (AlN) | > 20 W·m⁻¹·K⁻¹ | Eccellente stabilità alle alte temperature, iniezione a secco della polvere. |
| Evitare oltre 200 °C | Grasso siliconico comune | Variabile | Evapora e lascia spazi isolanti. |
| Evitare (alte temperature) | Pasta d'argento | Elevata, ma problematica | Rischio di migrazione elettrochimica. |
| Evitare (alte temperature) | Fogli di grafite | Buona, ma meccanicamente debole | Fragile, si sfalda, scarso contatto a lungo termine. |
Bloccare radialmente, lasciare libero l'asse: lo spazio necessario per la dilatazione termica dei riscaldatori a cartuccia?
I riscaldatori si espandono quando si riscaldano e si contraggono quando si raffreddano. Se non si consente questo movimento, si possono generare tensioni sul riscaldatore causando guasti prematuri. Stai lasciando al tuo riscaldatore a cartuccia lo spazio necessario per "respirare", mantenendolo allo stesso tempo saldamente fissato?
È necessario bloccare i riscaldatori a cartuccia in direzione radiale per mantenere un contatto termico ottimale, ma permettere il libero movimento assiale. Questo "spazio di dilatazione" consente di compensare l'espansione e la contrazione termica, evitando deformazioni o rotture dell'elemento riscaldante e garantendo un'affidabilità a lungo termine.
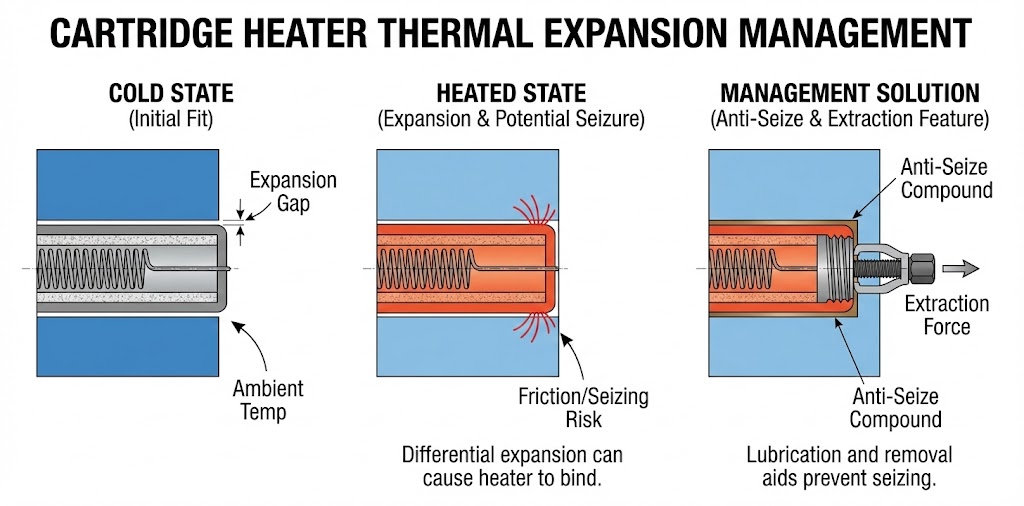
Ho visto molti riscaldatori a cartuccia guastarsi perché erano troppo allentati oppure fissati in modo eccessivamente rigido. Il problema deriva dalla dilatazione termica. Quando il riscaldatore raggiunge temperature elevate, si espande. Quando si raffredda, si contrae.
Se il riscaldatore è bloccato rigidamente nella direzione assiale, questa espansione può creare forti sollecitazioni. Può piegare il riscaldatore o persino rompere i giunti saldati. Se invece è troppo libero in direzione radiale, il trasferimento termico peggiora.
È necessario trovare un equilibrio tra un buon contatto termico e la possibilità di consentire il naturale movimento del componente.


